Контроль размеров и посадки при замене амортизатора HAMM 354082
Опубликовано: 25.10.2026
Техника марки Hamm эксплуатируется в условиях постоянных знакопеременных нагрузок. Вибрационная система барабана генерирует колебания, которые гасятся демпфирующими узлами. Ошибка при подборе или установке амортизатора приводит не просто к снижению эффективности уплотнения, но и к разрушению несущих элементов рамы. Замена детали по каталогу — лишь первый шаг. Геометрическое соответствие нового узла посадочным местам требует неукоснительного контроля. Указанный в каталоге амортизатор HAMM 354082 стоит сопоставлять со снятым узлом по размерам, отверстиям и расположению металлических опор.
Специфика демпфирования и геометрии узла
Амортизатор HAMM 354082 работает в связке с массивным вибробарабаном и рамой катка. Узел воспринимает значительные осевые и поперечные усилия. Даже минимальное отклонение в размерах проушин или диаметре крепежных пальцев создает очаг концентрации напряжений. При частоте вращения дебалансного вала в тысячи оборотов в минуту микроскопический люфт за несколько часов работы перерастает в усталостное разрушение металла.
Контроль геометрии перед монтажом решает три задачи:
- Исключает механическое заклинивание узла при попытке запрессовать деталь с превышением допуска.
- Гарантирует равномерное прилегание поверхностей проушин к кронштейнам рамы.
- Предотвращает работу крепежа на срез из-за несоосности отверстий.
Критерии геометрического соответствия
Основной массив данных для проверки содержится в конструкторской документации. Однако на практике опираются на промеры демонтированной детали и посадочных мест на катке. Контролю подлежат пять базовых параметров.
| Параметр | Зона контроля | Допустимое отклонение |
|---|---|---|
| Межцентровое расстояние (L) | Ось верхней проушины — ось нижней проушины | ±0,5 мм |
| Внутренний диаметр проушины (D) | Отверстие под крепежный палец | +0.02 / -0.00 мм |
| Ширина проушины (B) | Толщина металла уха | -0.1 / -0,3 мм (зазор под шайбу) |
| Диаметр крепежного пальца (d) | Цилиндрическая поверхность пальца | -0.02 / -0.04 мм (натяг) |
| Рабочий ход штока (S) | От полного сжатия до полного растяжения | ±2.0 мм |
Превышение межцентрового расстояния вынуждает монтировать узел с предварительным натягом, что искажает характеристику демпфирования. Уменьшение размера не позволит зафиксировать палец без использования компенсационных втулок, что категорически недопустимо для вибронагруженных соединений.
Инструментальный контроль: последовательность промеров
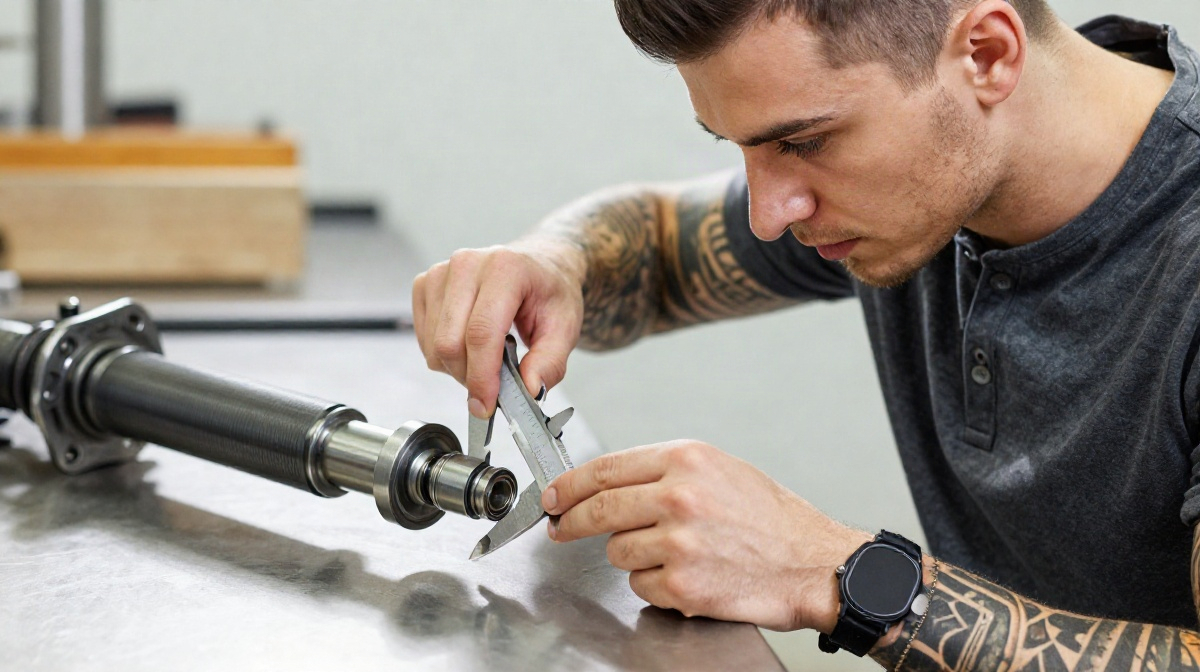
Использование рулетки или линейки недопустимо. Требуются измерительные инструменты с ценой деления не выше 0.05 мм: штангенциркуль, микрометр и нутромер. Процедура делится на этапы, каждый из которых влияет на итоговый результат сборки.
Этап 1: Ревизия демонтированного амортизатора
Даже если старый узел полностью вышел из строя, его промеры дают базовую информацию о конструкторской норме (при условии отсутствия пластической деформации проушин). Замеряют внутренний диаметр отверстий и ширину ушек. Если наблюдается овализация отверстия более 0.1 мм, данные принимают с поправкой на износ, ориентируясь на наименьший диаметр.
Этап 2: Промер посадочных мест на раме катка
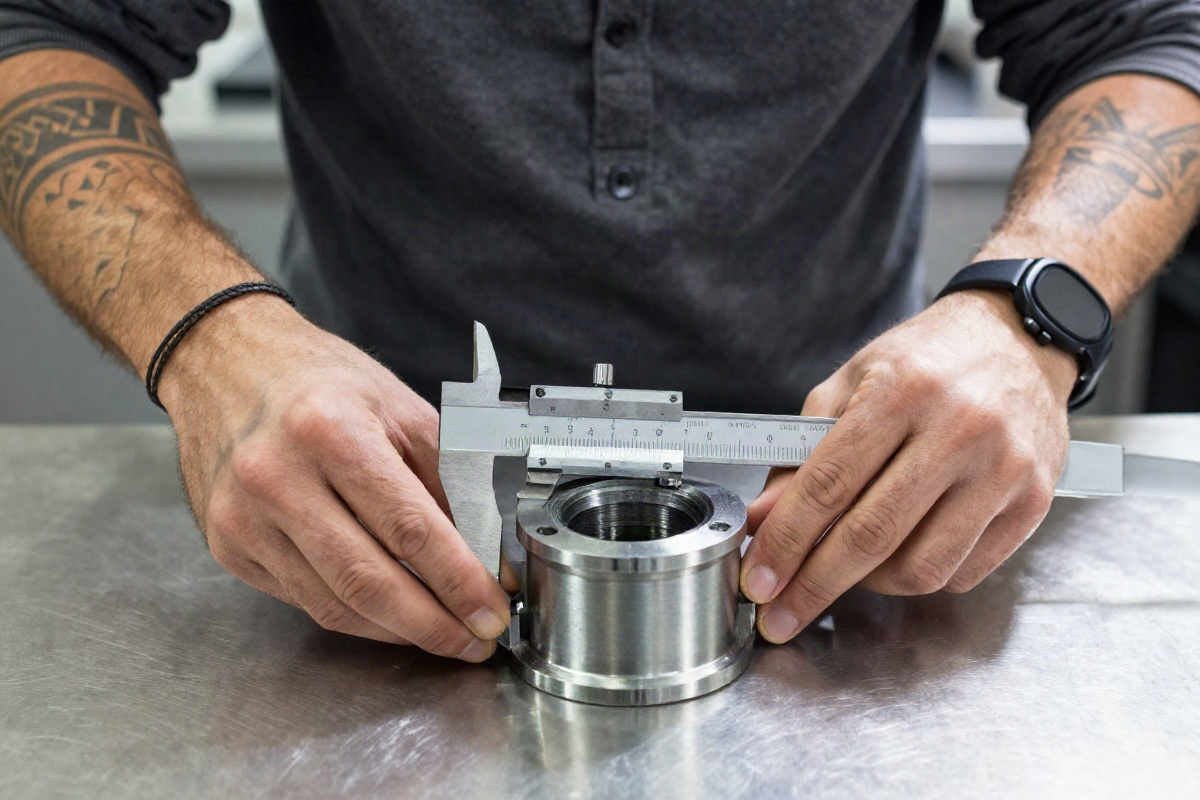
Кронштейны на раме подвергаются абразивному износу и усталостным деформациям. Нутромером проверяют внутренний размер пространства между щеками кронштейна. Штангенциркулем фиксируют межцентровое расстояние между верхним и нижним узлами крепления. Критически важно проверить соосность верхних и нижних отверстий с помощью контрольного скалка или лазерного центроискателя.
Этап 3: Контроль нового амортизатора
Новый амортизатор HAMM 354082 измеряется в свободном состоянии. Шток должен перемещаться без заклиниваний и проворотов в зоне уплотнения. Особое внимание уделяют состоянию внутренних поверхностей проушин — наличие раковин, заусенцев или следов коррозии исключает установку без предварительной обработки абразивом.
Алгоритм проверки допусков
Для систематизации контроля используют простую логическую схему, которая сводит риск ошибки к минимуму. Сравнение проводят между тремя массивами: номинал из каталога, фактический размер посадочного места, фактический размер новой детали.
Функция ПроверкаДопусков(Номинал, Посадка, Деталь):
    Дельта_Рама = abs(Посадка - Номинал)
    Дельта_Деталь = abs(Деталь - Номинал)

    Если Дельта_Рама > Допуск_Износа:
        Вернуть "Износ кронштейна. Требуется восстановление."
    Иначе Если Дельта_Деталь > Допуск_Производства:
        Вернуть Брак_Детали
    Иначе:
        Зазор = Посадка - Деталь
        Если Зазор > 0 И Зазор < Максимальный_Натяг:
            Вернуть "Геометрия в допуске. Монтаж разрешен."
        Иначе:
            Вернуть "Несовпадение размеров. Подбор компенсации."
Подобный алгоритм, реализованный даже в табличном процессоре на месте проведения ремонта, исключает человеческий фактор при принятии решения о годности узла к установке.
Признаки несовместимости аналогов
Часто оригинальные детали заменяют сертифицированными аналогами. Несмотря на заявленную взаимозаменяемость, геометрия может иметь отклонения, критичные для конкретного серийного исполнения катка. Выделяют несколько явных признаков геометрической несовместимости.
Упор в кронштейн. При ширине проушины, превышающей расстояние между щеками кронштейна, деталь не садится на место. Попытка раздвинуть щеки гидравлическим прессом приможет приводить к появлению микротрещин в металле рамы.
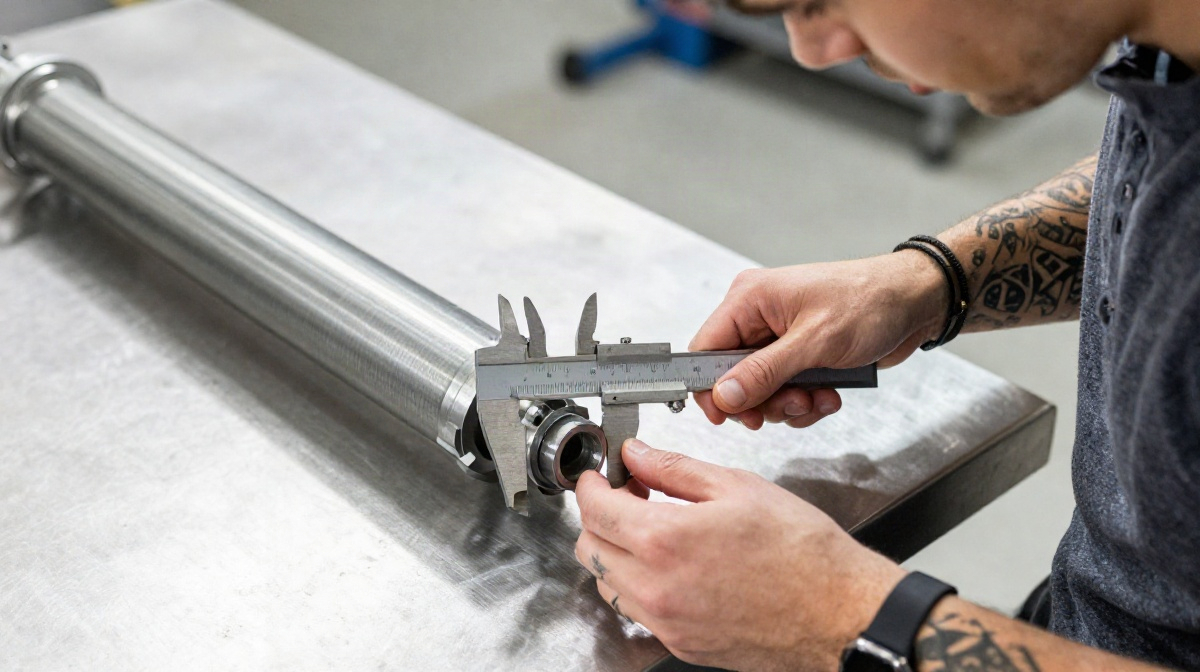
Осевой люфт. Если ширина проушины значительно меньше посадочного размера, возникает зазор. В динамике палец работает как пуансон, пробивая проушину и разбивая кронштейн. Никакие стопорные кольца не компенсируют динамический зазор при вибрации.
Натяг в свободном состоянии. Межцентровое расстояние новой детали больше, чем расстояние между кронштейнами на катке. Установка требует стягивания амортизатора домкратом. Такая предварительная деформация сдвигает клапанную коробку демпфера, вызывая гидравлический стук при работе.
Правило монтажа: амортизатор должен входить в кронштейны от руки или с легким усилием отрезной выколотки из мягкого металла. Применение ударного инструмента (кувалды) для посадки пальца свидетельствует о нарушении допусков.
Оценка состояния крепежных пальцев
Геометрия самого амортизатора — половина дела. Крепежный палец является связующим звеном, воспринимающим весь спектр срезающих усилий. Износ пальца по диаметру даже на 0.15 мм формирует зазор, при котором вибрация передается на резиновые буферы демпфера, разрушая их за несколько десятков моточасов.
Контроль пальца включает проверку цилиндричности и состояния поверхности. При наличии задиров или следов проворота палец подлежит безусловной замене. Материал пальца должен соответствовать классу прочности не ниже 10.9 по ISO, а поверхность — подвергаться индукционной закалке для достижения твердости 45-50 HRC. Установка мягких или нетермообработанных пальцев — частая причина аварийного разрушения узла.
Сборка и финальная верификация
После подтверждения всех размерных цепей узел собирают. Палец запрессовывают через технологическую шайбу из латуни или алюминия, чтобы не повредить торец проушины. Фиксацию осуществляют штатным болтом с шайбой, затягивая моментом, прописанным в сервисном мануале конкретной модели Hamm.
Финальный контроль проводят путем раскачивания барабана вручную (для легких моделей) или коротким циклом работы гидравлики подъема (для тяжелых катков). Амортизатор должен работать плавно, без стуков и рывков. Визуально контролируют прилегание щек кронштейна к проушинам — зазор не должен превышать 0.1 мм по всему периметру.
Только последовательный инструментальный контроль на каждом этапе гарантирует, что новый амортизатор отработает заложенный производителем ресурс, а не превратится в источник внеплановых простоев и дорогостоящего ремонта рамы.
